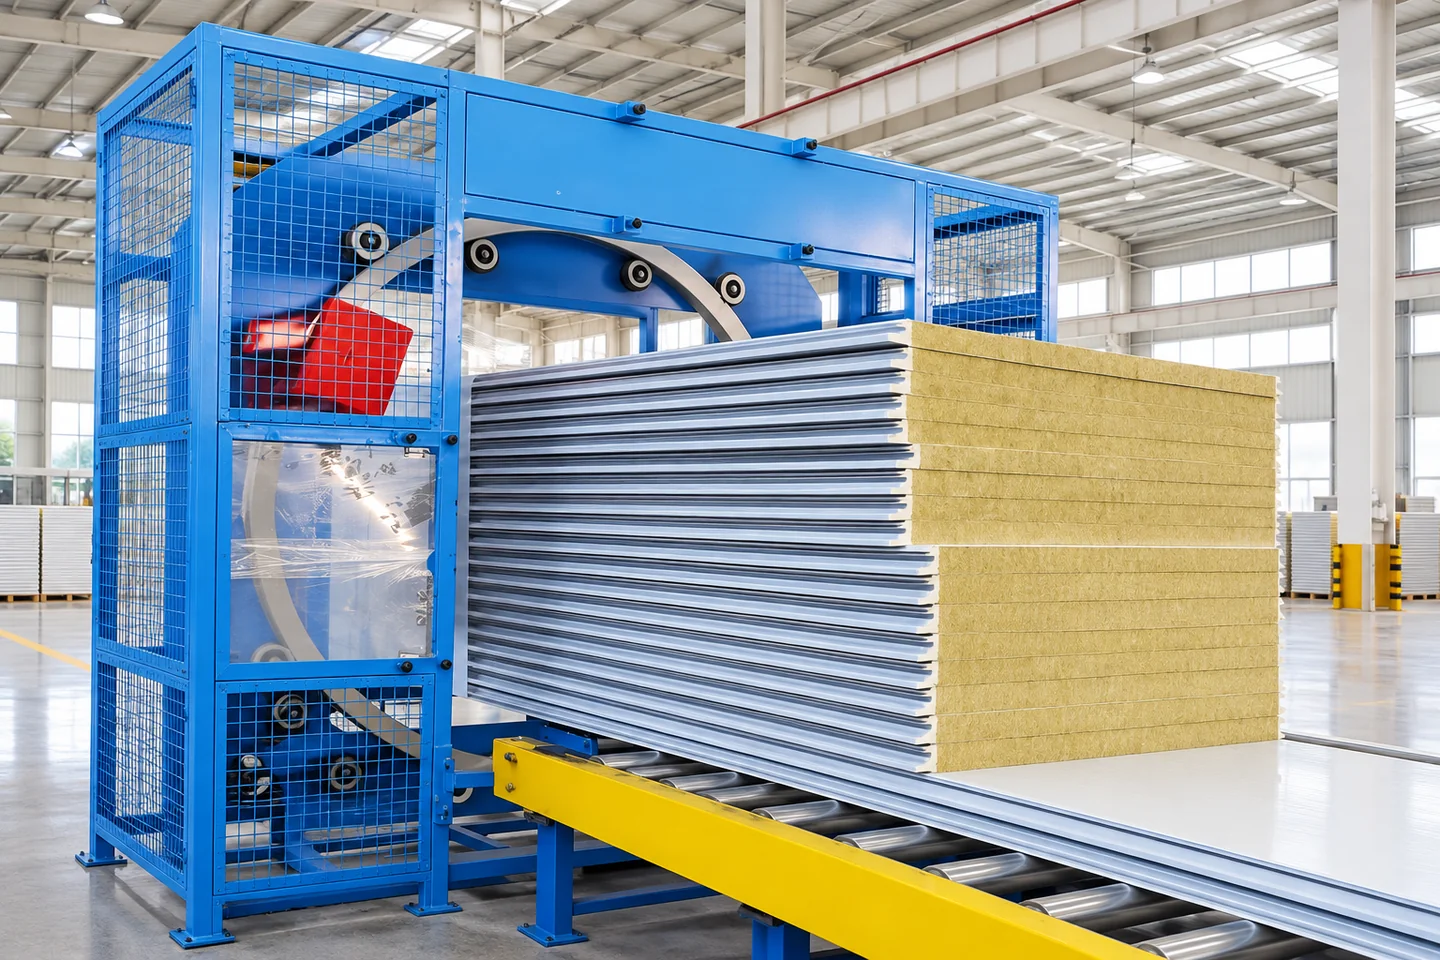
خط تكديس ألواح الساندويتش والتغليف PE

آلة قلب وتكديس جسرية واحدة، وآلة تغليف رزم PE واحدة، ومسار منسق من الألواح المنفردة إلى الحزم المغلفة.

حل مقترح لنهاية الخط للألواح الطويلة للأسقف والجدران التي تُناول يدويًا حاليًا.

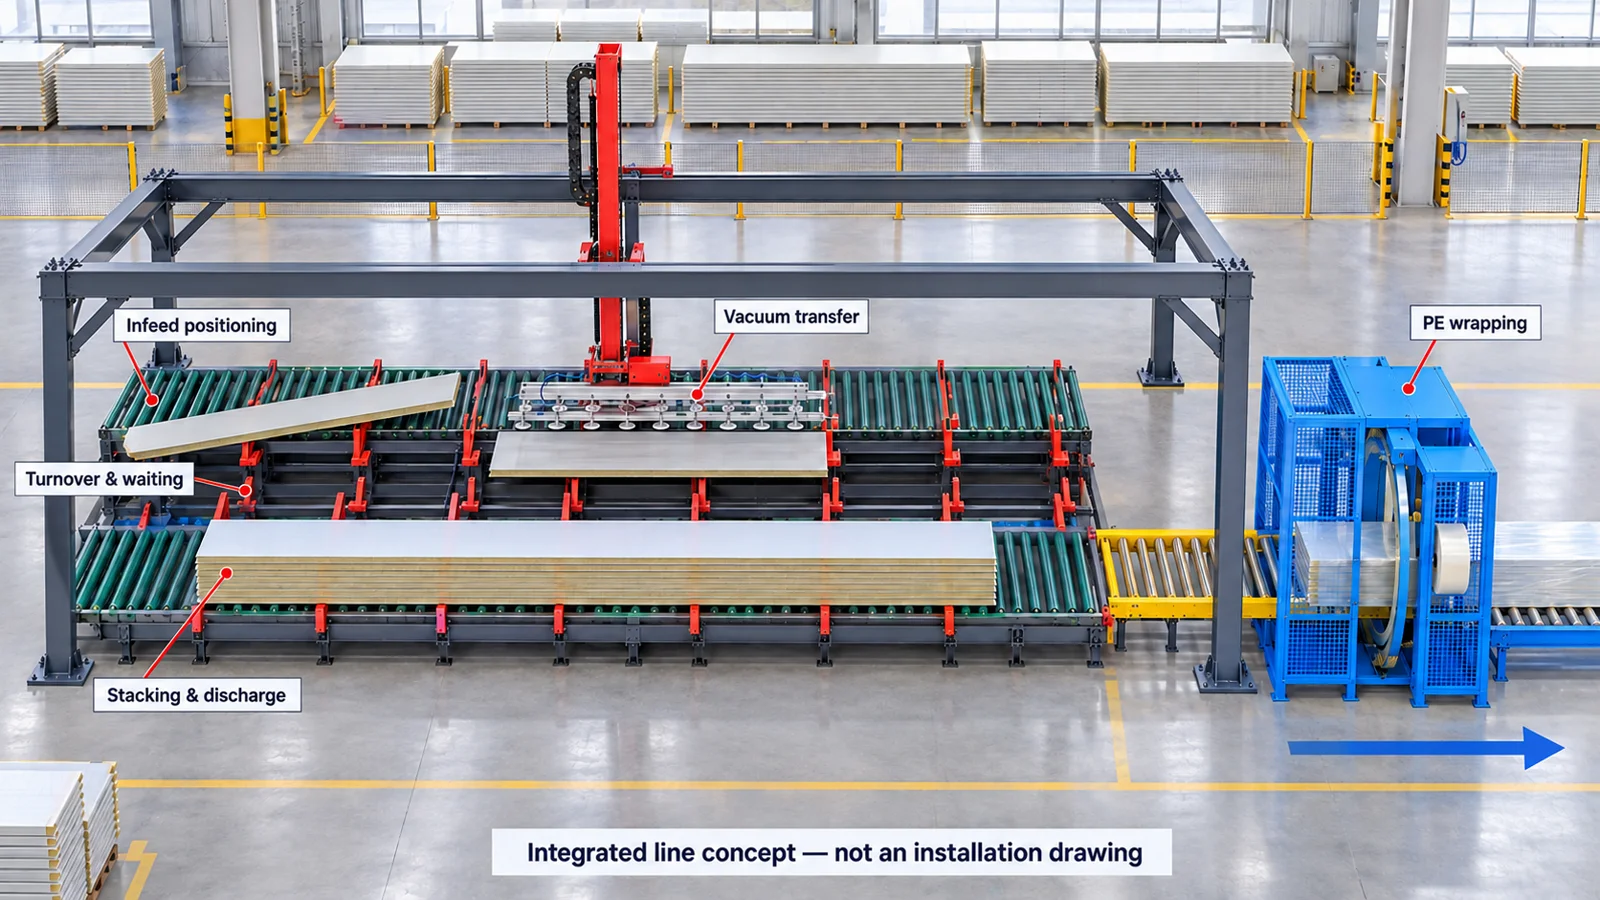
ترتيب خط مقترح.

طاولتا أسطوانات خارجيتان تفصلهما منطقة انتظار ضيقة للقلب تحت جسر بأعمدة خارجية؛ وتغذي طاولة التكديس آلة تغليف PE على الخط
خط التكديس الجسري والتغليف PE وفق العملية المقترحة. تسلسل التشغيل موصوف أدناه.
افتح الصورة كاملة ↖

نزّل ملخص حل الخط المرتبط

ملف PDF بالإنجليزية من أربع صفحات يتضمن ترتيب الخط وتسلسل العملية ومدخلات المشروع ومسؤوليات الآلتين وقائمة الواجهات.

المشكلة: ألواح طويلة ومناولة يدوية وخطوة تغليف منفصلة

أفاد المنتج بأن التغذية والتكديس يدويان، وأراد أتمتة تكديس الألواح الجاهزة والتغليف بفيلم PE. ولم تكن معدات تغذية مادة اللب ضمن النطاق المطلوب.

تحتاج الألواح الطويلة إلى دعم موزع. تتطلب حزم ألواح الأسقف أوجهًا متناوبة، بينما تحتفظ ألواح الجدران باتجاهها الوارد. ويجب أن يستقبل التغليف رزمة كاملة لا أن يغلف كل لوح على حدة.

تجعل هذه المتطلبات التسليم بين التكديس والتغليف بأهمية كل آلة على حدة. ويهدف هذا المقترح إلى تقليل الوضع والقلب ونقل الحزم اليدوي المتكرر.

مدخلات المشروع المُبلغ عنها

أقصى طول للوح
15,500 مم
سماكات الألواح
⁦50 / 80 / 100 / 120 / 150⁩ مم
العرض الكلي / الفعّال
⁦1150 / 1000⁩ مم
أقصى وزن مُبلغ عنه للوح
نحو 400 كجم
سرعة خط الإنتاج الحالية
⁦3–4⁩ م/دقيقة
أقصى ارتفاع حزمة مطلوب
1250 مم — مطابق لفتحة آلة التغليف
وحدة التغليف
حزمة مكدسة كاملة

هذه مدخلات استفسار للخط المقترح، ويكمل مخطط موقع بأبعاد المقترح.

كيف يعمل خط الآلتين

يمتد الجسر فوق ثلاثة مواضع وظيفية: طاولة أسطوانات الإدخال، ومنطقة قلب/انتظار وسطى ضيقة، وطاولة التكديس الخارجية. وهي ليست ثلاثة سيور متماثلة، وتقع أعمدة الجسر خارج طاولات العمل.

  1. نقل اللوح الوارد ووضعه

    تستقبل طاولة الأسطوانات الأولى لوحًا جاهزًا وتنقله إلى موضع المناولة، ويُمدد دعم السير لمتطلب 15.5 م.

  2. ضبط اتجاه الوجه المطلوب

    تقلب شوكات القلب الألواح المختارة إلى منطقة الانتظار الوسطى. يتناوب اتجاه الوجه في تسلسل ألواح الأسقف، وتحتفظ ألواح الجدران باتجاهها الأصلي. والموضع الأوسط محطة قلب/انتظار وليس سيرًا منفصلًا.

  3. الالتقاط من منطقة الانتظار وتكوين الرزمة

    يلتقط إطار التفريغ الأفقي للجسر لوحًا من المحطة الوسطى وينقله إلى طاولة الأسطوانات الخارجية ويضع الألواح وفق نمط الرزمة المتفق عليه. لا يقوم إطار التفريغ بالقلب.

  4. تفريغ الحزمة الجاهزة على الخط

    عند بلوغ هدف الحزمة يبدأ السير الخارجي بنقل الرزمة كاملة طوليًا نحو آلة التغليف PE، ويتبع سير آلة التغليف اتجاه سير التفريغ نفسه دون نقل جانبي أو بزاوية قائمة.

  5. تغليف الرزمة كاملة بفيلم PE

    تستقبل آلة التغليف PE الحزمة الجاهزة، وتُحدد مواصفة الفيلم وتغطية التغليف والتحكم وإزالة الحزمة النهائية مع المشروع.

شاهد التسليم من قلب الألواح إلى تغليف الرزمة كاملة

يتابع فيديو سير العمل من CSM ومدته 82 ثانية الخطوات الخمس أعلاه: استلام لوح، وضبط وجهه بشوكات قلب ميكانيكية، ونقله أفقيًا بالتفريغ، وتكوين الحزمة، وتفريغها طوليًا إلى آلة التغليف PE.

المصدر: رسوم متحركة لسير العمل من إنتاج Color Steel Machine باللغة الإنجليزية.

تعليق صوتي وترجمة على الشاشة بالإنجليزية · 1:22. مستضاف لدى CSM دون تشغيل تلقائي أو تحميل مسبق. شاهد على يوتيوب ↖

ما يجب ملاحظته

  • الموضع الأوسط الضيق محطة قلب/انتظار وليس سيرًا ثالثًا.
  • تغير الشوكات الميكانيكية وجه اللوح، ويتولى إطار التفريغ الأفقي النقل العرضي والتكديس.
  • لا يغادر على السير الخارجي سوى الحزمة الجاهزة، على الخط وفي اتجاه سير آلة التغليف نفسه.

خلاصة الفيديو: تعامل مع مناولة الألواح وتغليف الحزمة كتسلسل منسق واحد، وخطط معًا لأبعاد الحزمة ووزنها وفتحة آلة التغليف والدعم وارتفاع النقل والتحكم.

آلتان ومسؤوليات مختلفة

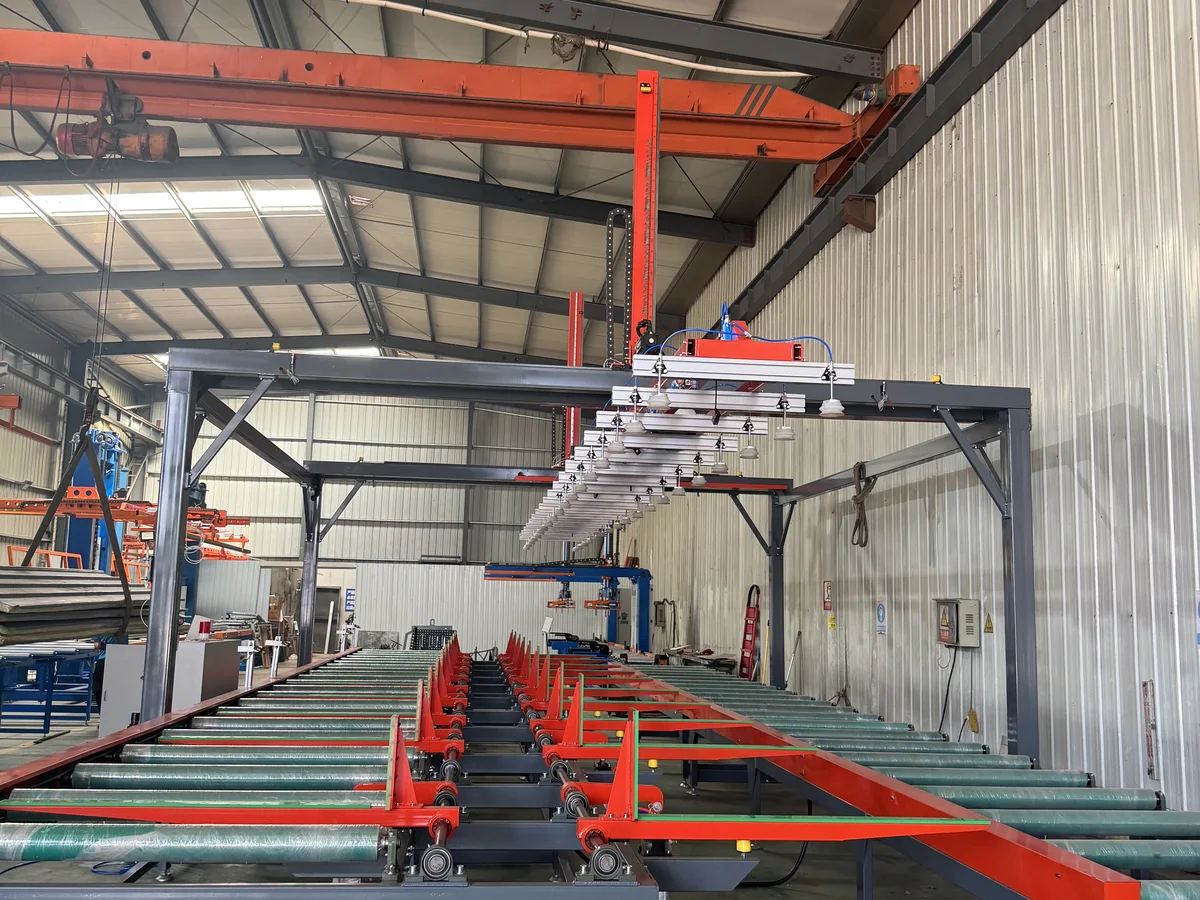
صورة لآلة التكديس الجسرية وإطار التفريغ وطاولات الأسطوانات
صورة مرجعية للمعدة.

آلة القلب والتكديس الجسرية الأوتوماتيكية

تتعامل هذه الآلة مع ألواح ساندويتش منفردة: التموضع وقلب ألواح مختارة والالتقاط بالتفريغ والوضع في الرزمة، وتؤدي شوكات القلب الميكانيكية وإطار التفريغ مهام منفصلة.

تهيئة الرفع المنشورة 450 كجم للوح، وتُحدد حمولة الحزمة الجاهزة بشكل منفصل. يستخدم هذا المقترح آلة جسرية واحدة مع دعم سير ممتد لألواح 15.5 م.

حد ارتفاع التكديس المقترح 2.5 م، ويبقى ارتفاع الحزمة في هذا الخط ضمن فتحة آلة التغليف النهائية.

عرض آلة التكديس الجسرية ←
آلة تغليف PE زرقاء للرزمة وأسطوانات صفراء على الخط
تصور كتالوج لآلة التغليف PE.

آلة تغليف الرزمة بفيلم PE

تغلف الآلة اللاحقة الحزم الكاملة بعد التكديس، وهي مرحلة تغليف PE وليست جهاز قلب ألواح أو آلة تكديس بالتفريغ أو آلة ربط بالأشرطة.

تحدد التهيئة المنشورة حمولة فعالة 3000 كجم ورزمة ⁦1200 × 1200⁩ مم (عرض × ارتفاع)، ويُفحص وزن الحزمة الإجمالي بمعزل عن وزن اللوح الواحد.

يلغي وضع آلة التغليف على خط مخرج التكديس نقلًا يدويًا منفصلًا إلى محطة التغليف، وتبقى تباعدات الدعم ومستوى النقل وتغطية التغليف ومنفذ التفريغ جزءًا من ترتيب الخط النهائي.

عرض آلة التغليف PE ←

من أين يأتي تحسين الكفاءة

يجمع المقترح خطوات المناولة المتكررة في تسلسل مضبوط واحد، ويستهدف العمل بين مخرج خط الإنتاج والحزمة المغلفة دون تغيير عملية تصنيع الألواح.

  • مناولة يدوية متكررة أقل

    يصبح التموضع وقلب الألواح المختارة ووضعها في الرزمة عمليات منسقة للمعدات.

  • نمط محدد لتكديس ألواح الأسقف

    يُحدد تسلسل الوجه للأعلى/للأسفل قبل التكديس بدلًا من تركه للضبط اليدوي عند الحزمة.

  • نقل مباشر إلى التغليف

    تنتقل الرزمة الجاهزة على السير الخارجي إلى آلة التغليف، ما يقلل الحاجة إلى تسليم يدوي إضافي.

  • مراجعة مشروع واحدة للمرحلتين

    تُناقش دعامات الألواح وأبعاد الحزمة واتجاه النقل والتحكم معًا، فلا تُختار مرحلة التغليف بمعزل عن غيرها.

تعتمد النتائج الفعلية على فترات وصول الألواح وتسلسل القلب وتبديل الحزم وزمن التغليف والاختبارات المتفق عليها.

أكّد الواجهات قبل تثبيت مخطط الخط

الطول: مدّد دعم الاستلام والتفريغ لألواح 15.5 م، ثم حدد ترتيب الدعم ومستويات النقل والمساحة الكلية والمنافذ مع المخطط.

الاتجاه: سجّل الوجه الداخل وتناوب ألواح الأسقف ومسار ألواح الجدران دون قلب، واتفق على مرور كل وصفة عبر موضع الانتظار.

التوقيت: سرعة الخط المُبلغ عنها ⁦3–4⁩ م/دقيقة مُدخل، وتحدد أطوال الألواح وفترات القطع وتفريغ الرزمة ودورة آلة التغليف مدى مطابقة التسلسل للوصول الفعلي.

التحكم والمنافذ: اتفق على إشارات الجاهزية للاستلام واكتمال الحزمة والاستجابة للأعطال، وعلى الحماية والوصول الآمن والإزالة اللاحقة.

يجب أن تناسب الحزمة الجاهزة آلة التغليف

الارتفاع المطلوب 1250 مم مقابل 1200 مم في آلة التغليف القياسية

يُعالج فرق 50 مم في مخطط الخط بتعديل فتحة عمل آلة التغليف أو خفض ارتفاع الحزمة المستهدف.

آلة تكديس أعلى لا تعني تلقائيًا حزمة مغلفة أعلى. استخدم الغلاف النهائي المقاس للحزمة شاملًا نمط التكديس والدعامات، لا حاصل ضرب عدد الألواح في السماكة الاسمية.

تحقق من وزن الحزمة الإجمالي مقابل آلة التغليف وكل قطاع من السير؛ فالرزمة الكاملة أثقل بكثير من لوح واحد بوزن نحو 400 كجم.
أسئلة حول مقترح الخط المرتبط

كيف ترتبط آلة التكديس الجسرية بآلة التغليف PE؟

يفرغ سير التكديس الخارجي الحزمة الجاهزة طوليًا إلى آلة تغليف PE على الخط، ويتبع سير آلة التغليف الاتجاه نفسه، ويجب تنسيق ارتفاع النقل والدعم ووزن الحزمة والتحكم.

هل يقلب إطار الرفع بالتفريغ اللوح؟

لا. تقلب شوكات القلب اللوح عند محطتي الإدخال والانتظار الوسطى، ويلتقط إطار التفريغ الأفقي اللوح من محطة الانتظار ويضعه على سير التكديس الخارجي.

كيف يُعالج متطلب 15.5 م؟

يستخدم هذا المقترح آلة قلب وتكديس جسرية واحدة مع دعم سير ممتد لمتطلب ألواح 15.5 م، إضافة إلى آلة تغليف PE واحدة. والامتداد خاص بهذا المشروع.

ما الذي يحدد أقصى ارتفاع للحزمة؟

تحدد فتحة عمل آلة التغليف اللاحقة ارتفاع الحزمة الجاهزة. الارتفاع المطلوب 1,250 مم يزيد 50 مم عن الارتفاع القياسي 1,200 مم، لذا تُعدل الفتحة أو خطة الحزمة لهذا الخط.

كيف طُوّر هذا الحل؟

طُوّر هذا الحل انطلاقًا من استفسار إنتاج مجهول الهوية وشرح المورّد للتهيئة.

خطط لخط تكديس وتغليف لألواحك

أخبرنا أين تحتاج عمليتك الحالية إلى مناولة يدوية وكيف يجب أن تغادر الحزمة الجاهزة الخط، ويمكننا مناقشة آلة التكديس الجسرية وآلة التغليف PE كمقترح منسق واحد.

اختر آلة التكديس الجسرية واذكر «خط مرتبط: آلة تكديس + آلة تغليف PE» في استفسارك، وأرسل الرسومات بشكل منفصل عبر قنوات التواصل.

أدرج مدخلات المشروع التالية

  • رسم اللوح وأقصى طول وسماكاته ووزنه الفعلي.
  • العرض الكلي والعرض الفعّال كقيمتين منفصلتين.
  • الوجه الداخل وتسلسل القلب ونمط الحزمة الجاهزة.
  • عرض الحزمة وارتفاعها ووزنها الإجمالي.
  • مستوى مخرج الخط وتوقيت الوصول والمخطط المتاح ومسار الإزالة.