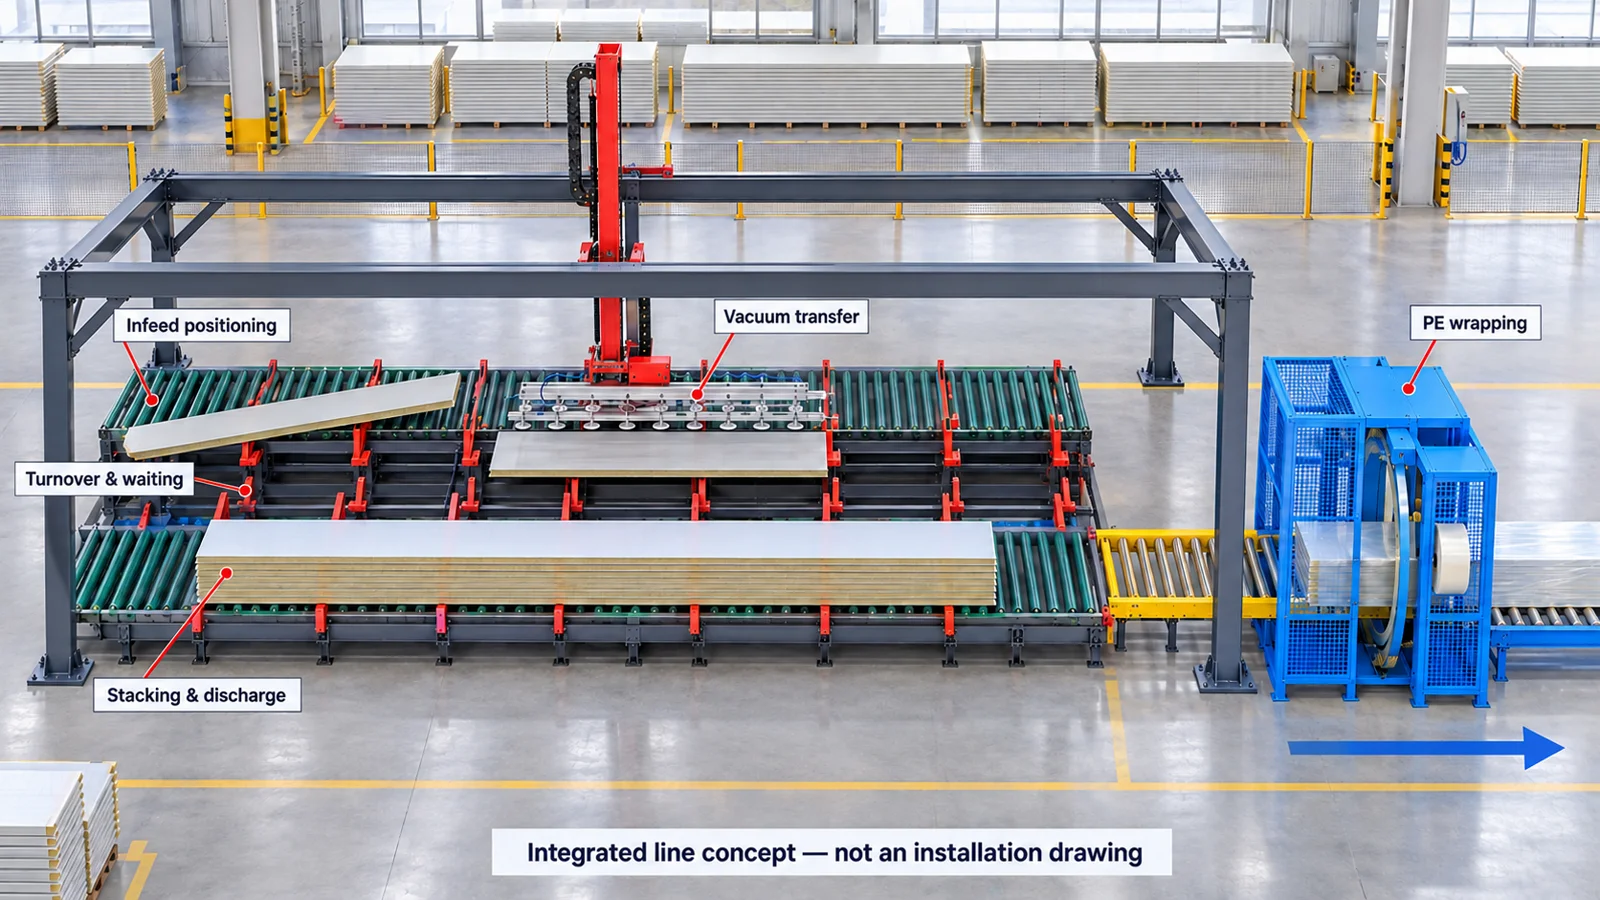
Линия штабелирования сэндвич-панелей и обмотки ПЭ

Один портальный штабелёр с кантованием. Один обмотчик пакетов ПЭ. Согласованный путь от отдельных панелей к упакованным пакетам.

Решение для конца линии длинных кровельных и стеновых панелей, которые сейчас перемещают вручную.

Предлагаемая схема линии.

Два внешних рольганга, разделённых узкой зоной ожидания кантования, под порталом с внешними стойками; стол штабелирования подаёт пакеты в обмотчик ПЭ
Линия портального штабелирования и обмотки ПЭ по предлагаемому процессу. Последовательность описана ниже.
Открыть изображение ↗

Скачайте описание связанной линии

Четырёхстраничный PDF на английском: схема линии, последовательность, исходные данные, зоны ответственности двух машин и перечень интерфейсов.

Задача: длинные панели, ручной труд и отдельная упаковка

Производитель сообщил о ручной подаче и штабелировании и хотел автоматизировать штабелирование готовых панелей и обмотку ПЭ. Подача сердечника в объём не входила.

Длинным панелям нужна распределённая опора. Кровельные пакеты требуют чередования сторон, стеновые — сохраняют исходную ориентацию. Упаковка получает целый пакет, а не каждую панель отдельно.

Из-за этих требований передача между штабелированием и обмоткой так же важна, как сами машины. Решение сокращает повторяющееся ручное позиционирование, кантование и перемещение пакетов.

Исходные данные проекта

Максимальная длина панели
15 500 мм
Варианты толщины
50 / 80 / 100 / 120 / 150 мм
Общая / полезная ширина
1150 / 1000 мм
Максимальный вес одной панели
Около 400 кг
Текущая скорость линии
3–4 м/мин
Требуемая макс. высота пакета
1250 мм — под проём обмотчика
Единица упаковки
Целый пакет

Это исходные данные для предлагаемой линии; планировка площадки с размерами дополняет решение.

Как работает линия из двух машин

Портал охватывает три позиции: входной рольганг, узкую центральную зону кантования/ожидания и внешний стол штабелирования. Это не три одинаковых конвейера. Колонны портала стоят вне рабочих столов.

  1. Подача и позиционирование панели

    Первый рольганг принимает готовую панель и подаёт её в рабочую позицию. Опора конвейера удлинена до 15,5 м.

  2. Задать ориентацию стороны

    Вилы кантования переворачивают выбранные панели в центральную зону ожидания. Для кровли стороны чередуются; стеновые панели сохраняют исходную сторону. Центральная позиция — станция кантования/ожидания, а не отдельный конвейер.

  3. Захват из зоны ожидания и формирование пакета

    Горизонтальная вакуумная рама портала берёт панель с центральной станции и переносит на внешний рольганг, укладывая по согласованной схеме. Вакуумная рама не выполняет кантование.

  4. Выгрузка готового пакета в линию

    При достижении заданного пакета внешний конвейер включается и подаёт весь пакет вдоль к обмотчику. Конвейер обмотчика движется в том же направлении — без боковой или угловой передачи.

  5. Обмотка пакета ПЭ-плёнкой

    Обмотчик ПЭ принимает готовый пакет. Плёнка, степень укрытия, управление и вывоз определяются в проекте.

Посмотрите передачу от кантования к обмотке пакета

82-секундное видео CSM повторяет пять шагов: приём панели, ориентация вилами, горизонтальный перенос вакуумом, формирование пакета и выгрузка вдоль в обмотчик ПЭ.

Источник: собственная анимация процесса Color Steel Machine на английском.

Дикторский текст и субтитры на английском · 1:22. Размещено CSM, без автозапуска и предзагрузки. Смотреть на YouTube ↗

На что обратить внимание

  • Узкая центральная позиция — станция кантования/ожидания, а не третий конвейер.
  • Механические вилы меняют сторону панели; горизонтальная вакуумная рама выполняет поперечный перенос и укладку.
  • По внешнему конвейеру уходит только готовый пакет — в одном направлении с конвейером обмотчика.

Вывод: рассматривайте работу с панелями и упаковку пакета как единую последовательность и планируйте вместе размеры и вес пакета, проём обмотчика, опоры, высоту передачи и управление.

Две машины — разные задачи

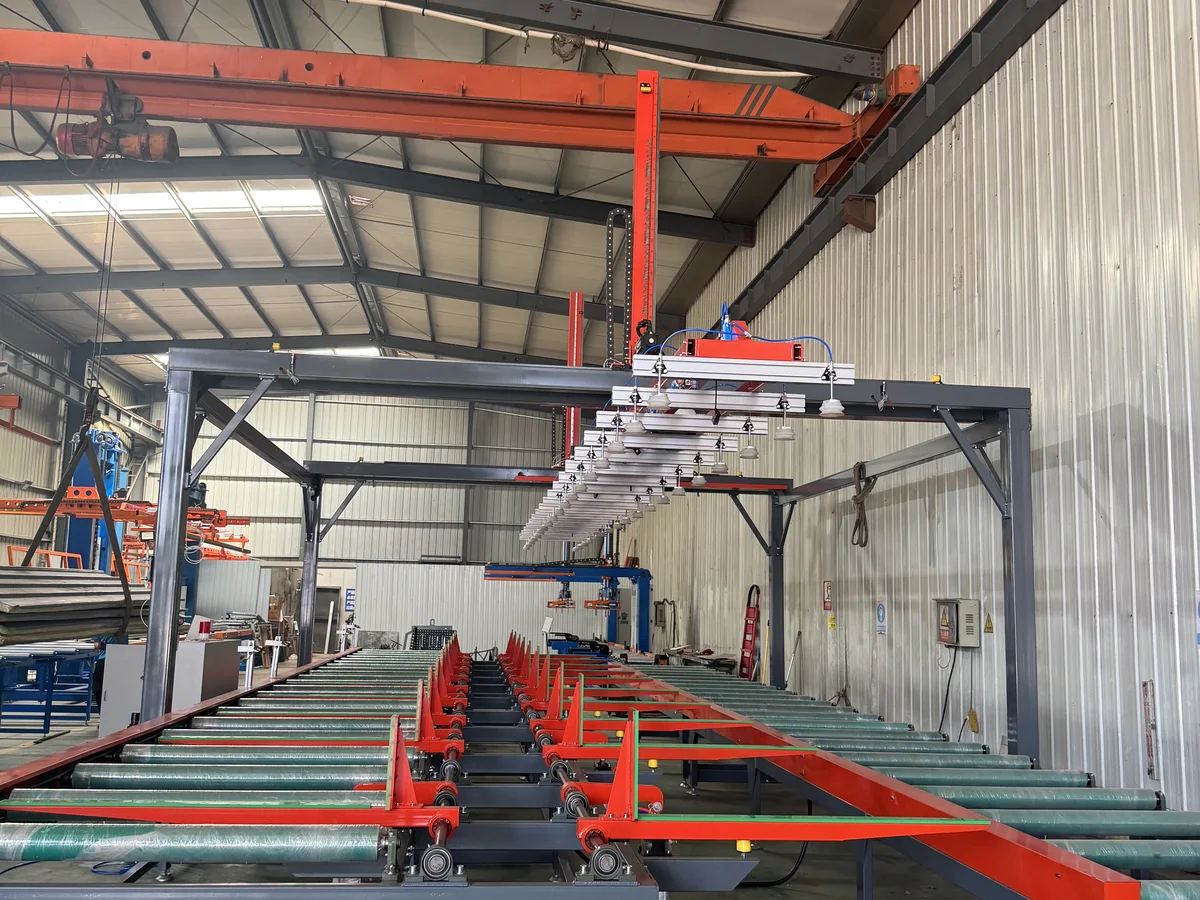
Фото портального штабелёра, вакуумной рамы и рольгангов
Справочное фото оборудования.

Автоматический портальный штабелёр с кантованием

Эта машина работает с отдельными панелями: позиционирование, кантование выбранных панелей, вакуумный захват и укладка. Механические вилы и вакуумная рама выполняют разные задачи.

Грузоподъёмность — 450 кг на панель; готовый пакет рассчитывается отдельно. В решении используется один портальный штабелёр с удлинённой опорой конвейера для панелей 15,5 м.

Предлагаемый предел высоты пакета — 2,5 м; рабочая высота пакета в этой линии укладывается в проём обмотчика.

Портальный штабелёр →
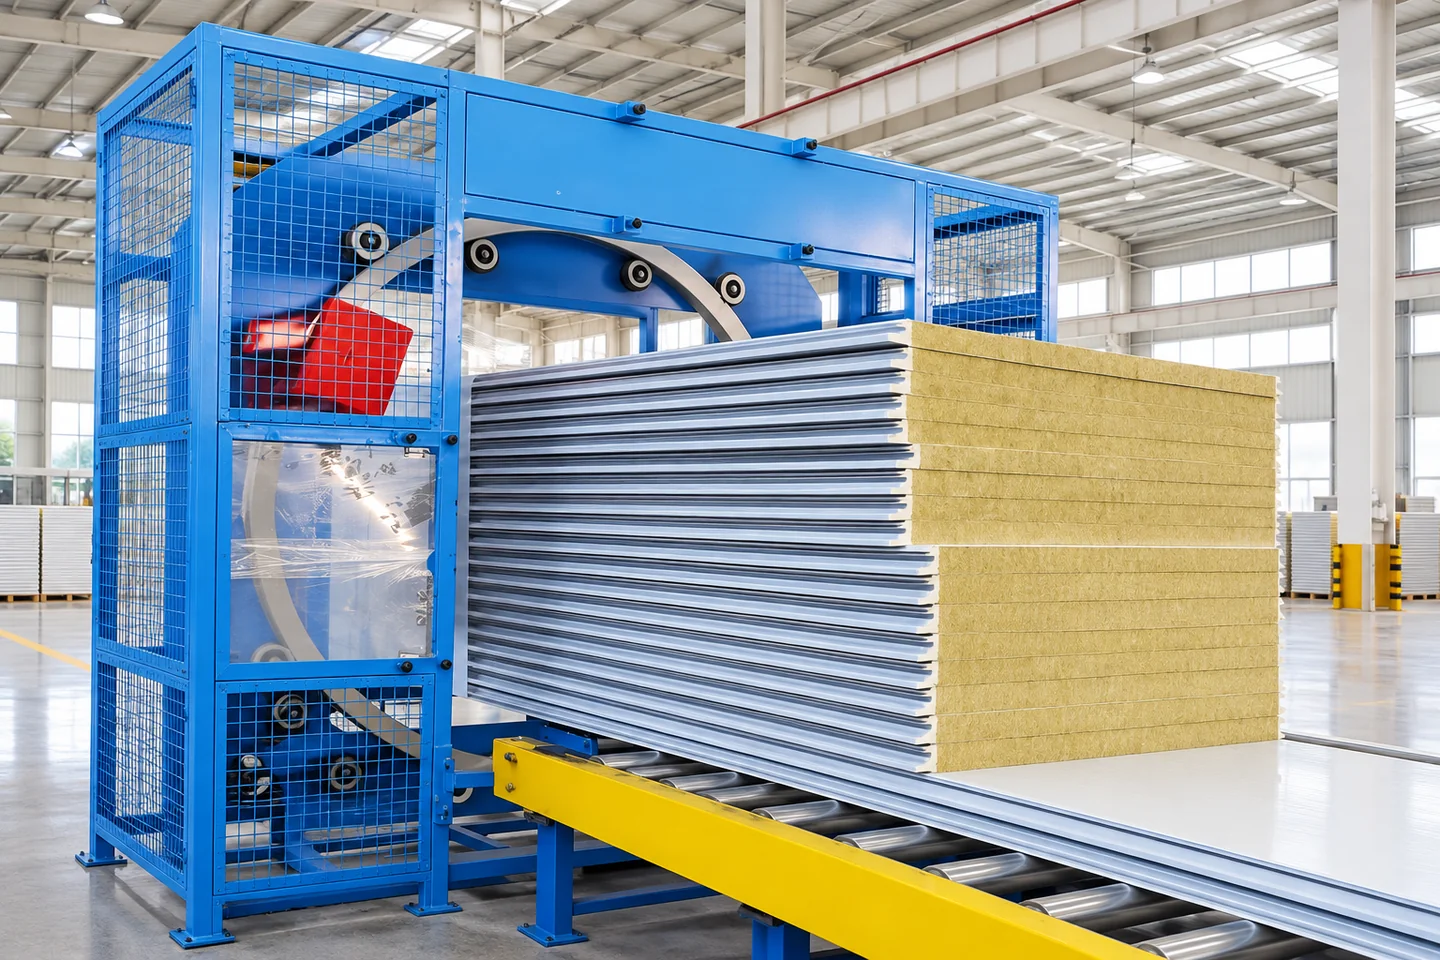
Синий обмотчик пакетов ПЭ и жёлтые ролики в линии
Каталожная визуализация обмотчика ПЭ.

Машина обмотки пакета ПЭ-плёнкой

Следующая машина обматывает готовые пакеты после штабелирования. Это этап упаковки ПЭ, а не кантователь, вакуумный штабелёр или обвязочная машина.

Опубликованная конфигурация: полезная нагрузка 3000 кг, пакет 1200 × 1200 мм (ширина × высота). Общий вес пакета проверяется отдельно от веса панели.

Установка обмотчика в линию с выходом штабелёра исключает отдельную ручную перевозку на упаковку. Шаг опор, уровень передачи, укрытие и доступ для выгрузки входят в итоговую планировку.

Обмотчик ПЭ →

Откуда берётся эффект

Решение объединяет повторяющиеся операции в одну управляемую последовательность — между выходом линии и упакованным пакетом, без изменения производства панелей.

  • Меньше ручной работы

    Позиционирование, кантование выбранных панелей и укладка становятся согласованными операциями оборудования.

  • Заданная схема укладки кровельных панелей

    Чередование сторон задаётся до штабелирования, а не регулируется вручную на пакете.

  • Прямая передача на упаковку

    Готовый пакет идёт по внешнему конвейеру в обмотчик без дополнительной ручной передачи.

  • Единая проработка обоих этапов

    Опоры панелей, размеры пакета, направление передачи и управление обсуждаются вместе, поэтому обмотка не подбирается в отрыве от штабелирования.

Фактический результат зависит от интервалов поступления панелей, схемы кантования, смены пакетов, времени обмотки и согласованных испытаний.

Согласуйте интерфейсы до утверждения планировки

Длина: удлините опоры приёма и выгрузки для панелей 15,5 м, затем определите опоры, уровни передачи, общую площадь и доступ по планировке.

Ориентация: зафиксируйте входящую сторону, чередование кровельных панелей и путь стеновых без кантования. Согласуйте прохождение каждой программы через зону ожидания.

Ритм: скорость линии 3–4 м/мин — исходные данные. Длины панелей, интервалы резки, выгрузка пакета и цикл обмотчика определяют соответствие фактическому поступлению.

Управление и доступ: согласуйте сигналы «готов к приёму», «пакет готов», реакцию на сбои, ограждения, безопасный доступ и вывоз.

Готовый пакет должен проходить через обмотчик

Требуемые 1250 мм против стандартных 1200 мм

Разница 50 мм решается в планировке: увеличивается проём обмотчика или снижается высота пакета.

Более высокий штабелёр не означает более высокий пакет для обмотки. Используйте фактический габарит пакета с учётом схемы укладки и опор, а не количество панелей × номинальная толщина.

Проверьте общий вес пакета для обмотчика и каждого участка конвейера; целый пакет весит намного больше одной панели ~400 кг.
Вопросы о связанной линии

Как портальный штабелёр соединяется с обмотчиком ПЭ?

Внешний конвейер штабелёра подаёт готовый пакет вдоль в обмотчик ПЭ в линии. Конвейер обмотчика движется в том же направлении; высота передачи, опоры, вес пакета и управление согласуются.

Переворачивает ли панель вакуумная рама?

Нет. Кантование выполняют вилы на входе и в центральной зоне ожидания. Горизонтальная вакуумная рама забирает панель из зоны ожидания и кладёт на внешний конвейер.

Как решается требование 15,5 м?

В решении один портальный штабелёр с удлинённой опорой конвейера для панелей 15,5 м и один обмотчик ПЭ. Удлинение выполнено под этот проект.

Что определяет максимальную высоту пакета?

Высоту пакета задаёт рабочий проём обмотчика. Требуемые 1 250 мм на 50 мм больше стандартных 1 200 мм, поэтому для этой линии корректируется проём или план пакета.

Как было разработано это решение?

Решение разработано на основе обезличенного запроса производителя и пояснений поставщика по конфигурации.

Спланируйте линию штабелирования и обмотки для ваших панелей

Расскажите, где сейчас нужна ручная работа и как готовый пакет должен уходить с линии. Мы предложим портальный штабелёр и обмотчик ПЭ как единое решение.

Выберите портальный штабелёр и укажите в запросе «линия штабелёр + обмотчик ПЭ». Чертежи отправьте отдельно по контактным каналам.

Укажите эти данные

  • Чертёж панели, максимальная длина, варианты толщины и фактический вес.
  • Общая и полезная ширина отдельно.
  • Входящая сторона, схема кантования и схема пакета.
  • Ширина, высота и общий вес пакета.
  • Уровень выхода линии, время поступления, планировка и маршрут вывоза.