Код каталога W01 · Сварка
Автоматическая машина сварки пластин крепления прогонов
Позиционирование, зажим и автоматическая сварка двумя горелками для серийных узлов пластин прогонов.
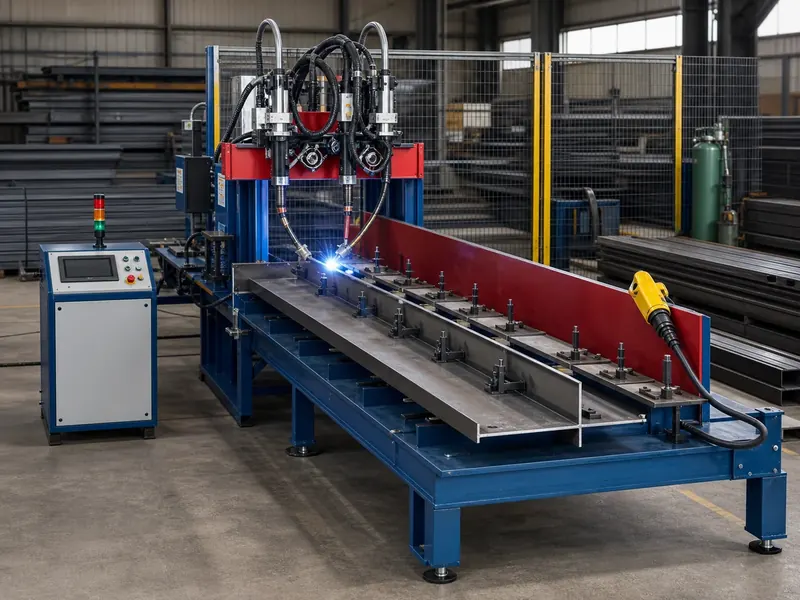
- Длина детали
- 0–450 мм
- Ширина детали
- 0–200 мм
- Скорость сварки
- Около 1 500 мм/мин
- Сварочные блоки
- 350 A × 2
Сварочная ячейка
Специальная оснастка и цикл движения.
Ячейка использует ПЛК с модулем движения, сервоперемещение и специальные роботизированные горелки для повторения траектории шва.
- Управление Wecon и 10-дюймовая сенсорная панель
- Сервопривод 750 Вт с прецизионным планетарным редуктором 30:1
- Два сварочных блока XinSiLu 350 А
- Защитный газ CO₂ или смесь
Характеристики из презентации
| Габариты | 3.24 × 0.93 × 1.80 m |
|---|---|
| Диапазон деталей | Длина 0–450 мм; ширина 0–200 мм |
| Скорость сварки | Около 1 500 мм/мин, регулируемая |
| Управление | ПЛК + модуль движения; 10-дюймовая панель |
| Привод | Сервопривод 750 Вт; планетарный редуктор, передаточное число 30 |
| Электропитание | 220–380 V |
Применение
Где применяется эта ячейка.
Специализированная ячейка наиболее эффективна, когда геометрия детали и траектория шва повторяются достаточно часто для фиксированного базирования и работы двумя горелками. Образцы, технология сварки и критерии контроля согласуются до изготовления оснастки.
Подходящие проекты
- Серийные узлы пластин прогонов и небольших соединительных пластин
- Серийная работа со стабильными базами и местами сварки
- Сварка в CO₂ или смеси по утверждённой технологии
- Проекты с чертежами деталей, допусками и образцами сварки
До проработки оснастки
Свяжите узел с его чертежами.
Опишите требуемую конфигурацию по реальным чертежам детали и сварки; неизвестные значения оставьте открытыми.
Что подготовить
- Геометрия и ревизия
- Чертежи узла и деталей, марка и толщина материала.
- Описание шва
- Размер и длина швов, защитный газ и ссылка на технологию при наличии.
- Требуемая производительность
- Требуемый выпуск, правила подсчёта и подготовка заготовок.
- Ответственность за качество
- Стандарт контроля и документы, ответственный проверяющий и открытые вопросы.
- Чертежи прогона и пластины
- Марка и толщина материала
- Размер и длина шва, защитный газ
- Требуемый выпуск и стандарт контроля
Руководства по подготовке сварочных проектов
Подготовьте данные о детали и уточните объём процесса до запроса итоговой конфигурации.
- Сварка пластин прогонов: чертежи и оснастка
- Автоматическая сварка: подготовка к приёмке
- Тяги: резка и сварка или только сварка — используйте это руководство, если проект касается тяг, а не пластин.
- Подготовьте сопоставимый запрос предложений
- Скачать формы по сварке
Эти руководства помогают структурировать данные для закупки.
Пустые формы подготовки
Подготовьте данные до запроса.
Данные детали и проекта
Соберите ревизии чертежей, данные материала и швов, состояние заготовок и требуемую конфигурацию. Неизвестное — TBD.
Скачать данные (TXT)Документы и ответственность
Укажите технологию, документы, проверяющих и открытые вопросы передачи.
Скачать документы (TXT)Форма на сайте не принимает вложения. После первого запроса отправьте чертежи на sales@colorsteelmachine.com.
Перед запросом конфигурации W01
Как деталь подбирается к машине?
Оснастка и программа сварки подбираются по вашему чертежу и техусловиям; указанные значения — из презентации.
Это универсальный сварочный робот?
Нет. Машина предназначена для серийных узлов пластин прогонов и небольших соединительных пластин со стабильными базами и местами сварки. Образцы, технология и критерии контроля согласуются до изготовления оснастки.
Скорость сварки равна выпуску готовых деталей?
Скорость сварки — около 1 500 мм/мин; выпуск готовых деталей зависит от перемещения деталей, подготовки заготовок и правил подсчёта. Укажите требуемый выпуск в форме данных.
Подтверждает ли форма качество сварки?
Пустые формы структурируют данные для закупки и ответственность за документы. Параметры сварки и критерии приёмки задаются в согласованном протоколе и отчётах.